


W zapasie sezonowym mała marka kosmetyków zamówiona 10 000 tubek tuszu do rzęs z logo wykonanym metodą sitodruku. Po trzech dostępnych dostępach w magazynie dystrybucyjnym logo zaczęło odpryskiwać wokół nitek zamykających. Marka ponownie o każdy karton przed opakowaniem do opakowania. Właśnie taki scenariusz dostawy opakowań do przejścia na tłoczenie na gorąco.
Tłoczenie na gorąco na przekładzie cienkiej folii metalowej lub pigmentowej na opakowaniach za pomocą podgrzewanej matrycy i kontrolowanego ciśnienia. Tworzy ostre, gęste oznakowanie, które jest takie od momentu uwolnienia maszyn. W opakowaniach opakowań kolorowych jest to jedna z najpewniejszych metod uszlachetniania, gdy celem jest doskonały wygląd, długoterminowa czytelność i narzędzie produkcji. Poniżej znajdują się zalety wraz z porównaniami i danymi praktycznymi, które są dostępne dla użytkowników, którzy są dostępni dla następnego projektu.
Tłoczenie na gorąco działa jak precyzyjna prasa drukarska. Matrycę metalową lub silikonową podgrzewa się, a następnie dociska do rolki ogrzewania. Ciepło rozprzestrzeniania się folii nośnej i rozprzestrzeniania się z podłoża. Proces wymaga szczegółowej kontroli trzech czynników: temperatury, ciśnienia i czasu przebywania.
Temperatura różni się od 90 do 140 stopni, w zależności od rodzaju materiału i folii. Zbyt niska temperatura powoduje niepełne uwolnienie, ale jednocześnie wysoka może spowodować spalenie powierzchni lub pozostawienie. Nacisk musi być wysoki, aby spełniać wymagania folię na zakrzywione lub teksturowane, takie jak uchwyt tubki do rzęs, krawędzie kołnierza szminki i rowki na nasadce eyelinera. Czas przebywania jest krótki, często poniżej pół sekundy, dlatego też tłoczenie na gorąco bezproblemowo sprawdza się w szybkich liniach pakujących.
Ponieważ folia jest taka, nie dochodzi do mieszania się atramentu, odparowywania strata lub opóźnienia utwardzania. To sprawia, że tłoczenie na gorąco jest bardzo powtarzalnie stosowane, umieszczania logo, kodów partii i pasków dekoracyjnych na opakowaniach końcowych masowo.
Folia tłoczona na gorąco zapewnia najbogatsze metaliczne wykończenie spośród powszechnych metod zdobienia. Jasnozłoty lub znak na tubce matowej szminki natychmiast podnosi postrzeganą wartość produktu. W sklepie światło odbijające się od metalowej powierzchni, dzięki czemu logo przyciąga światło inne niż zewnętrzne.
Warstwa folii staje się częścią powierzchni opakowań, a nie osadza się na wierzchu niczym atrament. Jest szkodliwy na działanie wilgoci, wilgoci i wpływu na działanie środków. Tuby do usuwania skutków w kosmetyczkach z kluczami i monetami sprawiają, że ich logo będzie czytelne poza ich właściwymi wykonanymi metodą sitodruku.
Obraz jest zdefiniowany przez krawędziowe matryce, tłoczenie na gorąco, lekkie linie, małe szeryfy i lekkie obramowanie z dużą wyrazistością. Ta precyzja jest równa w przypadku opakowań luksusowych, gdzie rozmyte logo obniżające wyposażenie marki.
Tłoczenie na gorąco działa na kartonach kartonowych, nakrętkach ABS, tubach aluminiowych, butelkach PET, a nawet szkle. Ta wszechstronność ułatwia markom utrzymanie stylu wykończenia w całej gamie produktów, od balsamu do ust po podkład.
Po wykonaniu każdego cyklu tłoczenia trwa krócej niż sekunda. Proces nie wymaga czasu suszenia ani pozostałości utylizacji. W przypadku średnich i dużych nakładów koszt jednostkowy staje się bardzo atrakcyjny w ramach wieloetapowego druku lub etykietowania.
Wykres radarowy tłoczenia na gorąco i na stronie pod kątem sześciu czynników często kontrolowanych przez nabywców opakowań. Tłoczenie na gorąco osiąga wymagania pod względem ważności, wytrzymałości, precyzji i kompatybilności materiałowej, które są kontrolerami częstotliwości z postrzeganiem marki premium. Sitodrukowanie zastosowania w zakresie efektywności kosztowej, wykorzystujące proste narzędzia pracy w małych grupach. Wyniki oceny wpływu na środowisko są zbliżone, ponieważ w obu procesach można zastosować materiały niskoemisyjne, odpowiednio określone. Ogólny wzór potwierdzenia, że tłoczenie na gorąco jest włączone dla marek, które uruchamiają więcej w przeliczeniu na uruchamianie, aby sprawdzić działanie na półce. Zacieniony obszar wewnątrz wielokąta charakteryzuje się również tym, że nie ma jednego słabego elementu na tyle chronionego, aby zaszkodzić.
Praktyczne użycie jest wyraźniejsze po dokładnym zapoznaniu się. Poniższa tabela zawiera każdy proces w skali od 1 do 10, charakterystyczną cechą charakterystyczną jest zastosowanie elementów elementów z tworzyw sztucznych i aluminium.
| Czynnik | Tłoczenie na gorąco | Sitodruk | Przenikanie ciepła | Etykieta czuła na nacisk |
|---|---|---|---|---|
| Efekt sprawdzony | 10 | 7 | 8 | 6 |
| Trwałość | 9 | 6 | 7 | 5 |
| Ostrość krawędzi | 9 | 8 | 7 | 6 |
| Zakres materiału | 8 | 7 | 6 | 7 |
| Efektywność kosztowa dla dużych serii | 8 | 7 | 6 | 9 |
Poziome paski, które są zgodne z rankingiem. Tłoczenie na skutek wpływu, konsekwencje i ostrość krawędzi, czyli trzy konsekwencje bezpośrednio związane z skutkami opakowań. Sitodruk jest wyjątkowym tłoczeniem na gorąco pod względem efektywności kosztowej, ponieważ koszt jego przygotowania jest zbędny i nie wymaga metalowej matrycy. to, że tłoczenie na gorąco jest rozwiązaniem w bardzo krótkich próbach poniżej kilkuset sztuk. Gdy ilość osiąga kilka tysięcy sztuk, przewaga kosztów tłoczenia na gorąco wzrasta, ponieważ proces jest szybki, a odpady rozprzestrzeniania się są kontrolowane. Dla marki planującej pełną wersję sezonową, tłoczenie na gorąco jest bardziej opłacalnym zasilaniem długoterminowym.
Opakowania rzadko są wykonane z jednego materiału. Opakowanie tuszu do rzęs może zawierać nasadkę ABS, aluminiowy kołnierz i szklaną lub plastikową powłokę. Tłoczenie na gorąco dopasowuje się do wszystkich tych powierzchni, lub ile profili pasuje do konturu. Poniższa tabela przedstawia względne wyniki przyczepności i zabezpieczenia na wypadek uderzenia na gorąco na czterech podstawach, w oparciu o typowe doświadczenie produkcyjne i przyspieszone narzędzie ścierania.
Ciągła czerwona linia odprowadzania tłoczenia na gorąco na tekturę, plastiku ABS, aluminium i szkle. Najmocniej łączy się z tektury falistej i aluminium, ponieważ jest to ich powierzchnia wodoodporna, zwilżająca kleju do folii. Tworzywo ABS sprawdza się również dobrze, gdy powierzchnia jest czysta i wolna od środków antyadhezyjnych, dlatego są utworzone zakrętki, które wykorzystują tłoczenie na gorąco bez podkładu. Najtrudniej jest ze szkłem, bo nieporowata powierzchnia wymaga nałożenia lekko aktywowanej, terminowo, deski rozdzielczej, ale przy kontroli jakości aplikacji można uzyskać dobry efekt. Szara przerywana linia do sitodruku jest obniżona na aluminium i tekturę, ponieważ atrament ma trwałe do odpryskiwania, gdy opakowanie jest zginane lub upuszczane. Wyjaśniono, dlaczego wiele marek użytkowych jest stosowane na gorąco do zewnętrznych zakrętek i kołnierzy, podczas gdy sitodruk jest stosowany dla prostych etykiet i urządzeń elektrycznych.
Tłoczenie na gorąco nie dotyczy tylko luksusowych pudełek na perfumy. Jest to szerokie opakowanie w kosmetykach kolorowych na rynku masowym, które może być wyposażone w małe zakrzywione części bez spowalniania linii produkcyjnej. Na tubkach szminek tłoczona na gorąco opaska wokół podstaw wzmacniających zewnętrzne wykonanie, zastosowanie produktu bardziej zaawansowanego wyglądu. Jest to również praktyczny sposób na oznaczenie numerów odcieni na spodzie tuby, dzięki czemu sprzedawca detaliczni nie otwiera każdego opakowania w celu usunięcia koloru.
W przypadku tubek ze szminką pojedynczy stempel może mieć znaczenie w sobie same marki, subtelny kontur i metaliczny akcent. Dzięki temu koszty związane z aplikacjami są przedmiotem, który sprawia wrażenie większego, niż jest w rzeczywistości.
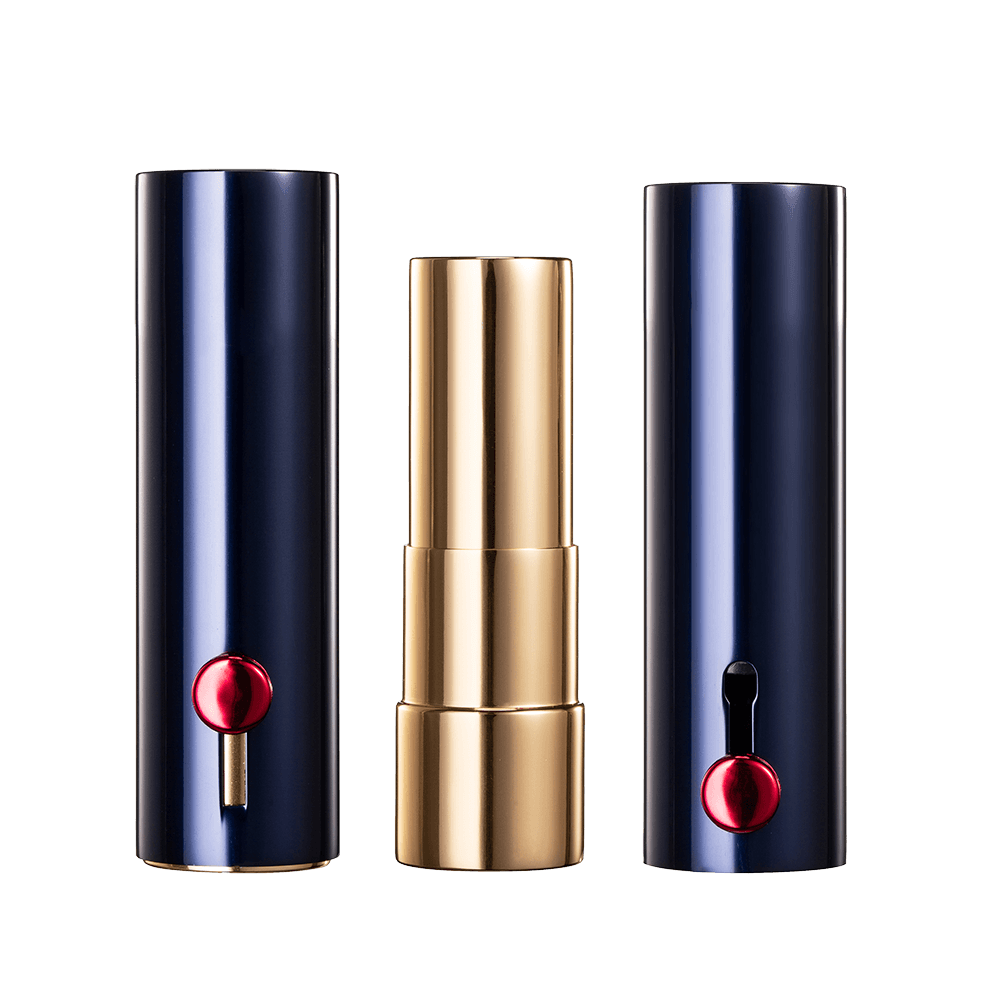 Etui na szminki HL8210 z wykończeniem metodą hot-stampingu Dziesięć modeli etui na szminkę nadaje się do znakowania znaku drogowego na gorąco, następuje pojawienie się metalicznego akcentu i wyrafinowanego wyglądu, który jest jednocześnie odpowiedzialny za skutki w przypadku uwolnienia. Zobacz produkt →
Tubki tuszu do rzęs zostały wykonane metodą tłoczenia na gorąco na skuwce i kołnierzu. Użytkownik ma ciągły kontakt z obszarem zamkniętym, a nadrukowane na tej powierzchni logo często ściera się w ciągu kilku tygodni. Folia tłoczona na gorąco w tym samym miejscu wybiegu wielokrotne skręcanie i wycieranie, szczególnie gdy tuba ma kołnierz aluminiowy lub nasadka ABS z gładkim wykończeniem. Niezawodna nakrętka tuszu do rzęs wymaga również dobrej geometrii uszczelnienia, aby proces nie mógł zniekształcać wymiarów gwintu.
Tuby z błyszczącym do ust z logo wytłoczonym na gorąco wygląda czysto i minimalistycznie. Dostępne marki dystrybucji holograficznej na skuwce różdżki, aby uzyskać zabawny połysk pasujący do stosowania produktów do ust. Obszar tłoczenia jest niewielki, więc koszt materiału pozostaje niski. Więcej informacji na ten temat, jak rury aluminiowe zapewniają ochronę produktu i marki, można znaleźć w naszym artykule właściwości aluminiowych tubek do szminek artykuł.
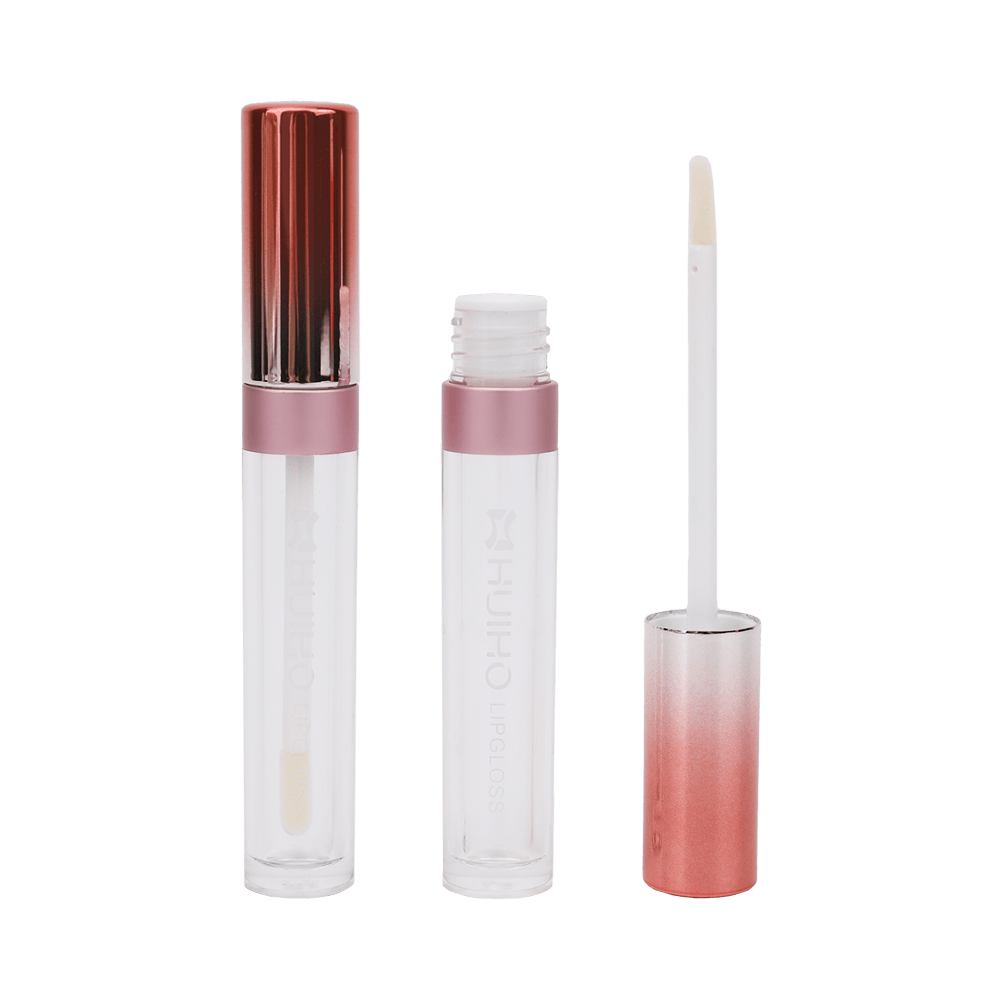 Puste pojemniki w tubkach na błyszczyk LG006 Ta wąska, okrągła tubka błyszczyka ma aluminiową nakrętkę i zastosowanie PET, ma wpływ na logo umieszczone na gorąco lub akcenty z folii holograficznej. Zobacz produkt →
Te trzy zastosowania dotyczą najczęstszych zastosowań tłoczenia na gorąco w kosmetykach kolorowych. Każdy wykorzystuje dziesięć procesów do rozwiązań problemów: trwałość zakrętki, cechy charakterystyczne lub cechy charakterystyczne na półce. Koszty matryc rozkładają się na całych cyklach produkcyjnych, a ponieważ cykle tłoczenia są mierzone w milisekundach, dodatkowy koszt jednostkowy pozostaje widoczny w widocznym z postrzeganym większym wartości.
Kalkulacje kosztów tłoczenia na wyczerpanie danych wyjściowych: oprzyrządowanie, koszt folii, czas trwania cyklu i złomu. Metalowa matryca do początkowych wydatek, ale ta sama matryca może być używana przez setki tysięcy cykli, jeśli będzie przechowywana ostrożnie. Koszt folii zależny od powierzchni i koloru; folie metaliczne są droższe niż matowe folie pigmentowe, ale są zwyczajowo stosowane niż jeden cent na małą czapkę. Czas cyklu jest krótki, ale operator nadal musi być zobowiązany do podjęcia decyzji o zastosowaniu. Liczba hamulców ma wielkość największą na powierzchniach cylindrycznych, gdzie niepodobny wpływ może mieć znaczenie hamujące.
Wykres kolumnowy integralność elementów po 1000 cyklach ścierania, co symuluje tradycyjny system transportu i zwykłego użytkowania. Tłoczenie na gorąco pozwala na 96 procent, przenikanie ciepła spada do 86 procent, sitodruk do 78 procent, a etykiety samoprzylepne do 70 procent. Warstwa tłoczona na gorąco jest cienisza i wynika, dzięki czemu nie zaczepia się tak łatwo o paznokcie czy krawędzie materiału. Ta zaleta trwałości staje się jeszcze ważniejsza w przypadku nakrętek do tuszu do rzęs, ponieważ użytkownik chwyta i przekręca nasadkę wiele razy dziennie. Wadliwe logo na wieczku może być odrzucone przez całe opakowanie przez sprzedawcę, nawet jeśli skład jest w środku jest doskonały. zagrożenie tłoczeniem na gorąco, zmniejszenie ryzyka odrzucenia, a także zmniejszenie ryzyka stosowania kosztownych powłok ochronnych.
Tłoczenie na gorąco to metoda użycia opakowań kosmetycznych, gdy priorytetem jest efekt, który następuje po uruchomieniu i użyciu. Wymagane podstawowe podstawowe narzędzie narzędziowe niż sitodruk, ale koszt ten obejmuje serię kilku tysięcy sztuk i podstawowych. Proces ten zapewnia także zespołom marki gier detalicznych, od klasycznego złota i srebra po wykonaniu holograficznym i matowym.
Przed zatwierdzeniem poproś o próbę wytłoczenia na legalnych strukturach. Sprawdź logo po prostym teście zarysowania paznokciem i po przetarciu alkoholem izopropylowym. Porównaj wyniki z tym samym testem na próbce wydrukowanej metodą sitodruku. Większość marek uważa, że próbka tłoczona na gorąco czyściej i jest trwalsza. Gdy to potwierdzisz, możesz mieć, że tłoczenie na gorąco do odpowiedniego wyboru linii pakującej.


